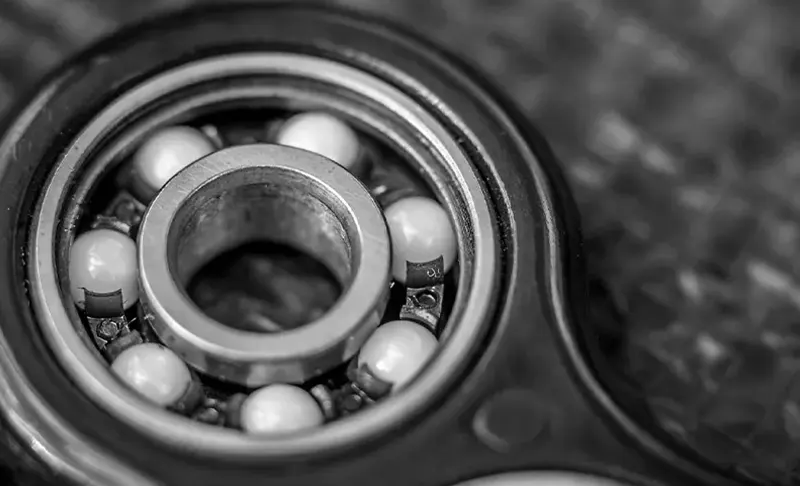
بعد تثبيت المحامل الكروية العميقة في الماكينة، يوجد مؤشر قياس يُعرف بـ "دقة الدوران الدورية". تتكرر تغيرات هذا المؤشر بشكل تقريبي، ويمكن استخدام عدد الدورات اللازمة للتكرار لتوصيف "الدورة شبه الدورية" لدقة الدوران الدورية. إذا كان تغير السعة ضمن الدورة شبه الدورية كبيراً، فهذا يعني أن دقة الدوران الدورية ضعيفة. عند تطبيق قوة شد مسبقة مناسبة على عمود الدوران للمحامل الكروية العميقة، يمكن زيادة السرعة تدريجياً إلى سرعة التشغيل تقريباً، لتحقيق وظيفة "التشغيل" للمحمل، وبالتالي تحسين دقة الدوران الدورية للعمود.
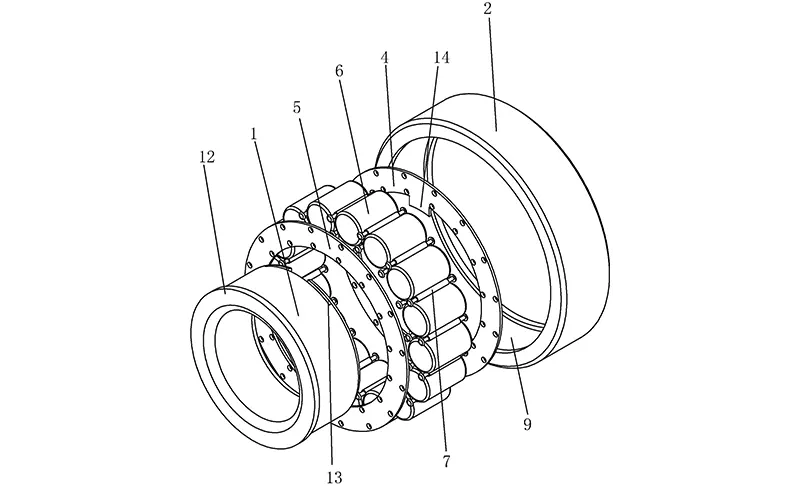
يوجد حالياً تصميم لأداة دقيقة يمكنه تحسين دقة المحامل الكروية العميقة: عندما يستخدم العمود محمل 6202/P2 ولكن الدقة لا تزال غير قادرة على تلبية المتطلبات، يمكن زيادة سمك مجلة العمود وتشكيل مجرى تدحرج عليها لتحل محل الحلقة الداخلية للمحمل؛ وفي الوقت نفسه، يتم قياس الكرات الفولاذية بدقة، وتوزيع كل مجموعة من الكرات بنمط "3 كرات كبيرة و3 كرات صغيرة، بفاصل 120 درجة تقريباً". هذا التصميم يقلل من سطح تشغيل واحد، وبالتالي يقلل من سطح تزاوج واحد، كما تزداد صلابة نظام العمود - المحمل؛ كما أن التوزيع المتساوي والمتقارب للكرات الكبيرة الثلاث والكرات الصغيرة الثلاث يحسن دقة دوران العمود، ويلبي في النهاية متطلبات دقة الأداة.
الخطوة الأولى: قياس أبعاد العمود وفتحة قاعدة المحمل، لتحديد دقة تزاوج المحمل. حيث تكون الحلقة الداخلية للمحمل مع العمود بتزاوج تداخلي، والحلقة الخارجية مع فتحة قاعدة المحمل بتزاوج خلوصي.
الخطوة الثانية: تركيب المحمل الأمامي للطرف الثابت على العمود: تنظيف المحمل جيداً بالكيروسين النظيف، ثم حقن كمية محددة من الشحم إلى داخل المحمل باستخدام مسدس الشحم؛ تسخين المحمل بمقدار 20~30 درجة مئوية، واستخدام مكبس هيدروليكي لضغط المحمل على طرف العمود؛ ضغط جلبة الربط على العمود، والضغط على وجه نهاية المحمل بضغط مناسب لتحقيق التموضع المحوري للمحمل؛ لف حزام ميزان الزنبرك حول الحلقة الخارجية للمحمل، وقياس عزم الدوران الابتدائي للتحقق مما إذا كانت قوة الشد المسبق المحددة قد تغيرت بشكل ملحوظ.

الخطوة الثالثة: إدخال مجموعة المحمل الكروي العميق - العمود في فتحة القاعدة: تسخين فتحة القاعدة بمقدار 20~30 درجة مئوية، وإدخال مجموعة المحمل - العمود في فتحة القاعدة بضغط مستمر ومتساوٍ؛ ضبط الغطاء الأمامي، باستخدام السطح الخارجي لقاعدة المحمل كمرجع، ووضع مسبار مؤشر القياس على سطح مجلة العمود، وتدوير العمود لقياس مقدار النبض؛ تثبيت مؤشر القياس على العمود، بحيث يلامس المسبار السطح الداخلي لفتحة القاعدة الخلفية، وتدوير العمود لقياس محورية فتحتي القاعدة الأمامية والخلفية للمحمل.
الخطوة الرابعة: تركيب محمل الطرف الحر بشكل انتقائي في الموضع الذي يمكنه تعويض الانحرافات (أي عند دعم قاعدة المحمل الخلفي)، لتعويض انحرافات الاستدارة ومحورية الأجزاء المختلفة قدر الإمكان.
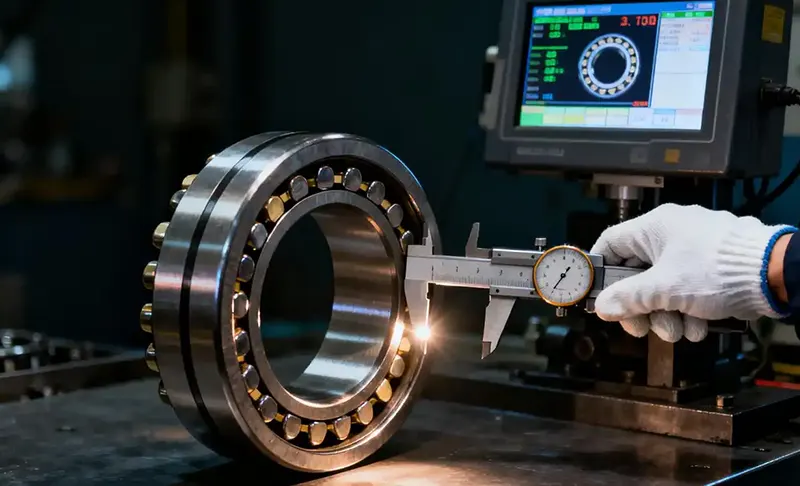
يتطلب قياس دقة التزاوج الفعلية عند تركيب المحامل الكروية العميقة استخدام أدوات وطرق قياس متخصصة، لإجراء قياسات دقيقة لأبعاد أسطح التزاوج للثقب الداخلي والدائرة الخارجية للمحمل، وقياس جميع عناصر القياس المتعلقة بالقطر الداخلي والخارجي بشكل كامل، وإجراء تحليل شامل للبيانات المقاسة. بناءً على ذلك، يتم تصنيع أبعاد مواقع تركيب المحمل على العمود وفتحة القاعدة بدقة.
عند قياس الأبعاد والأشكال الهندسية المقابلة للعمود وفتحة القاعدة المصنعة، يجب التأكد من أن درجة حرارة بيئة القياس متسقة مع درجة الحرارة عند قياس المحمل. لضمان تأثير تزاوج فعلي جيد، يجب أن تكون خشونة الأسطح المتزاوجة مع المحمل في العمود وفتحة القاعدة صغيرة قدر الإمكان. أثناء عملية القياس، يجب وضع علامات على الدائرة الخارجية والثقب الداخلي للمحمل، وكذلك على الأسطح المقابلة للعمود وفتحة القاعدة (على جانبي زاوية التشطيب القريبة)، تشير كل منها إلى "اتجاه الانحراف الأقصى". بهذه الطريقة، يمكن عند التجميع الفعلي توجيه أقصى انحراف للطرفين المتزاوجين في نفس الاتجاه، مما يؤدي إلى تعويض جزئي للانحرافات بعد التجميع. بعد النظر في تعويض الانحرافات بشكل شامل، لا يمكن فقط تحسين دقة دوران كل من الدعامتين، بل يمكن أيضاً القضاء جزئياً على أخطاء المحورية بين فتحة القاعدة ومجلات العمود في كلا الطرفين.